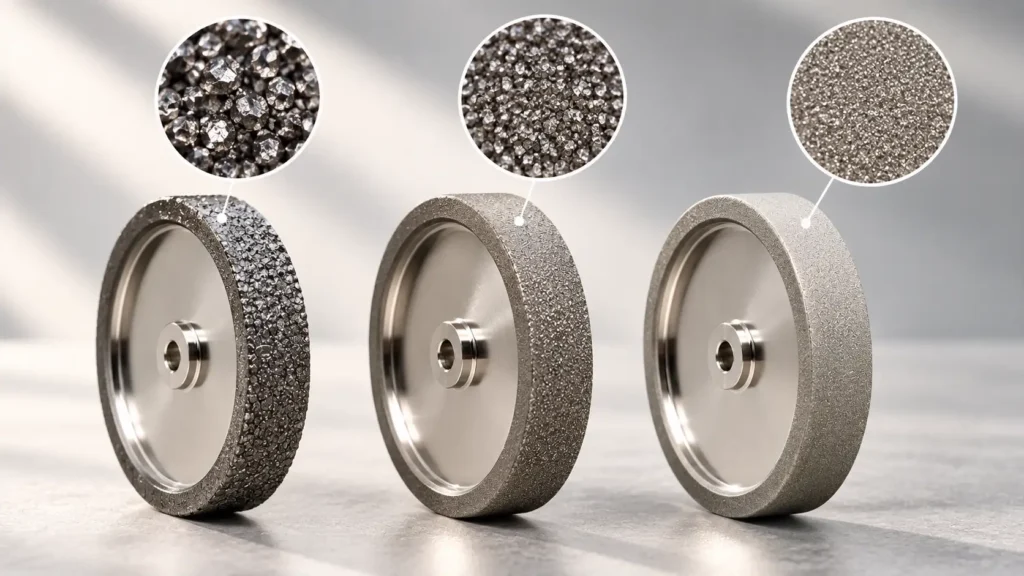
Att välja rätt kornstorlek handlar om att hitta balansen mellan materialavverkning och önskat ytresultat. Stora slipkorn ger generellt högre avverkning, medan mindre partiklar används när kraven på en fin och jämn yta är större.
Vid industriell slipning räcker det däremot inte att välja mellan grovt och fint. Materialet som ska bearbetas, valet mellan diamant och CBN, kontaktytan, verktygets geometri och processens inställningar påverkar också resultatet. Därför finns ingen universell kornstorlek som passar alla applikationer.
Vad menas med kornstorlek?
Kornstorlek beskriver storleken på de slipande partiklar som utför själva bearbetningen. I diamant- och CBN-verktyg är det dessa partiklar som kommer i kontakt med materialet och avverkar det.
Storleken påverkar hur aggressivt bearbetningen sker. Större partiklar används generellt när relativt mycket material behöver tas bort. Mindre partiklar ger lägre avverkning men kan bidra till en finare yta.
Principen är enkel, men valet behöver alltid sättas i relation till den faktiska operationen.
Grov eller fin slipning – vad är skillnaden?
Vid grov slipning ligger fokus ofta på att ta bort material effektivt. När detaljen närmar sig sina slutliga dimensioner kan kraven på precision och ytresultat bli viktigare.
Som generell tumregel gäller:
| Val | Typisk effekt |
|---|---|
| Större slipkorn | Högre materialavverkning och grövre ytresultat |
| Mindre slipkorn | Lägre avverkning och finare ytresultat |
Det här är en grundprincip, inte en färdig rekommendation. Två operationer med samma krav på slutytan kan behöva olika kornstorlekar om exempelvis material, geometri eller maskinförhållanden skiljer sig åt.
Materialet påverkar valet av kornstorlek
Det första steget är att förstå materialet som ska bearbetas. Hårdmetall, keramik och härdade järnbaserade material har olika egenskaper och kan därför kräva olika lösningar.
Materialet styr också valet mellan diamant och CBN. Diamant används framför allt för hårda material där järn inte är huvudbeståndsdelen, exempelvis hårdmetall och keramik. CBN, kubisk bornitrid, lämpar sig bättre för många järnbaserade material såsom härdat stål.
Om du ännu inte har bestämt vilket slipmaterial som passar kan du läsa CBN eller diamant – vilket verktyg ska du välja?.
När material och slipmaterial är definierade blir det lättare att bedöma vilken partikelstorlek som passar den aktuella bearbetningen.
Hur mycket material ska du slipa bort?
Nästa fråga är hur stor avverkning operationen kräver.
Ska du slipa bort relativt mycket material kan större slipkorn vara lämpliga. Om operationen ligger närmare slutbearbetning och kraven på ytan är högre kan mindre partiklar vara ett bättre alternativ.
I vissa processer sker bearbetningen i flera steg. Ett första steg används för högre avverkning och följs av finare bearbetning för att nå önskad finish.
Det betyder samtidigt inte att fler steg alltid är bättre. Upplägget behöver anpassas efter detaljen, toleranserna och den aktuella produktionen.
Finish och precision behöver bedömas tillsammans
En vanlig förenkling är att enbart koppla partikelstorleken till hur slät ytan blir. Ytans kvalitet är viktig, men industriell slipning kan samtidigt ha krav på dimensioner, profil och formnoggrannhet.
Det märks särskilt när man slipar med ett kundanpassat verktyg som ska skapa eller följa en bestämd geometri. Då behöver valet fungera tillsammans med verktygets form och den precision som krävs.
Ett finare utförande är därför inte automatiskt lösningen på alla problem med ytresultatet. Ojämnheter eller repor kan även bero på andra delar av processen.
För en bredare genomgång av material, geometri och process kan du läsa så väljer du rätt slipverktyg för din applikation.
Kontaktytan påverkar hur verktyget arbetar
Hur stor del av slipytan som befinner sig i kontakt med detaljen påverkar förutsättningarna för bearbetningen. En liten kontaktzon och en stor kontaktyta ger inte samma arbetsförhållanden.
Även geometrin spelar in. En profilerad yta kan ha andra förutsättningar än en enklare plan eller cylindrisk operation.
Det är en viktig anledning till att tabeller som anger ett visst kornnummer för ett visst material behöver användas med försiktighet. Rätt korn bestäms inte av materialet ensamt.
Kornstorlek är bara en del av slipningen
Maskinen och processparametrarna påverkar också vad som händer när slipkornen möter detaljen. Hastighet, matning och eventuell kylning är exempel på faktorer som kan förändra resultatet.
Om samma specifikation används under två olika processförhållanden är det därför inte självklart att resultatet blir detsamma.
När du ska välja rätt behöver du väga samman:
- materialet som ska bearbetas
- önskad materialavverkning
- krav på ytresultat och precision
- valet mellan diamant och CBN
- kontaktyta och geometri
- maskin och processparametrar
Det är samspelet mellan dessa faktorer som avgör hur väl slipningen fungerar.
Spelar det någon roll hur slipkornen är bundna?
Ja. Partikelstorleken berättar hur stora de slipande partiklarna är, men inte hur hela verktyget är konstruerat.
I Diamantprofils elektropläterade diamant- och CBN-verktyg sitter slipkornen på en metallstomme och hålls på plats med en metallisk bindning. En del av partiklarna är exponerade mot ytan som ska bearbetas.
Det skiljer sig från slipande produkter där partiklarna är fördelade genom en större mängd bindemedel.
Läs mer om vad ett elektropläterat slipverktyg är eller se Diamantprofils elektropläterade diamant- och CBN-verktyg.
Hur anges olika kornstorlekar?
Det finns olika system för att ange storleken på slipande partiklar. Därför behöver man veta vilket klassificeringssystem som används innan olika beteckningar jämförs.
Många känner exempelvis igen P80, P120 och liknande beteckningar från vanligt sandpapper och slippapper. Dessa beteckningar ska inte automatiskt översättas till en specifikation för industriella diamant- eller CBN-verktyg.
Begreppet grit används också för att beskriva gradering av slipande partiklar, men beteckningen måste tolkas utifrån det system som används för den aktuella produkten.
Om ett befintligt utförande ska ersättas är det därför bättre att utgå från den faktiska specifikationen och resultatet i processen än från en direkt jämförelse med sandpapper.
När behöver man välja en annan kornstorlek?
Ett byte kan vara aktuellt när balansen mellan avverkning och slutresultat inte är rätt.
Om processen tar bort för lite material kan ett mer aggressivt utförande vara en möjlig åtgärd. Om ytan i stället blir för grov kan en finare kornstorlek behöva övervägas.
Men innan specifikationen ändras bör resten av processen kontrolleras. Ett oväntat resultat kan också bero på exempelvis matning, hastighet, slitage eller andra processförhållanden.
Det är därför bättre att utgå från det faktiska problemet än att automatiskt ändra slipkornen.
Så väljer du rätt kornstorlek för din applikation
Innan du börjar slipa i en ny operation bör du definiera vad processen ska åstadkomma.
Börja med materialet. Bestäm sedan hur mycket som ska avverkas och vilka krav som finns på den färdiga ytan, dimensionerna och geometrin. Därefter kan valet sättas i relation till diamant eller CBN, kontaktytan och maskinens förutsättningar.
Har du redan en fungerande process är den befintliga specifikationen ett värdefullt jämförelseunderlag. Om resultatet behöver förändras kan du då bedöma vilken parameter som bör justeras i stället för att ändra flera saker samtidigt.
För applikationer där diamant är rätt slipmaterial kan du läsa mer om diamantslipskivor och deras användningsområden.
Behöver du hjälp att välja rätt?
Det finns ingen enskild siffra som automatiskt ger bästa resultat vid all slipning. Material, avverkning, önskad yta, geometri och processförhållanden behöver bedömas tillsammans.
Diamantprofil arbetar med kundanpassade diamant- och CBN-lösningar för industriella applikationer. Har du en ritning, ett befintligt utförande eller information om operationen kan du kontakta Diamantprofil för att diskutera förutsättningarna.
Vanliga frågor om kornstorlek vid slipning
Vad betyder kornstorlek vid slipning?
Det beskriver storleken på de slipande partiklar som bearbetar materialet. Storleken påverkar bland annat materialavverkningen och vilket ytresultat som kan uppnås.
Ger större slipkorn alltid snabbare slipning?
Större partiklar ger generellt högre avverkning, men det betyder inte att de alltid ger bästa resultat. Material, kontaktyta, maskin och övriga processparametrar påverkar hur effektivt man kan slipa.
När ska man använda finare slipkorn?
Finare slipkorn används vanligtvis när kraven på ytresultatet är högre och lägre materialavverkning kan accepteras. Valet behöver samtidigt anpassas efter materialet och operationen.
Är grit samma sak som kornstorlek?
Grit används för att beskriva gradering av slipande partiklar. Det finns dock olika klassificeringssystem, vilket innebär att beteckningen måste tolkas utifrån den standard eller specifikation som gäller för produkten.
Är P80 och P120 rätt beteckningar för diamantverktyg?
P-beteckningar är välkända från bland annat sandpapper, men ska inte automatiskt överföras till diamant- och CBN-verktyg. Kontrollera vilket graderingssystem som används innan olika beteckningar jämförs.
Påverkar valet verktygets livslängd?
Partikelstorleken är en av flera faktorer som påverkar hur verktyget arbetar och slits. Livslängden påverkas även av material, kontaktyta, processparametrar och hur verktyget används.


 Swedish
 English